
Welded atau Bolted Anoda. Pemilihan metode pemasangan anoda antara welded dan bolted ditentukan oleh dua faktor yang tidak bisa dikompromikan. Yaitu jenis dan kondisi struktur baja yang akan dipasangi anoda, dan apakah pekerjaan pemasangan dilakukan di atas air atau di bawah air. Welded anode memberikan sambungan listrik yang lebih andal dan permanen. Cocok untuk struktur baru atau struktur yang sedang dalam kondisi kering seperti kapal di dok. Bolted anode lebih fleksibel untuk pekerjaan bawah air dan penggantian di struktur yang sudah beroperasi tanpa perlu pengeringan atau pemotongan. Memilih metode yang salah bukan hanya masalah teknis di lapangan. Tapi bisa menghasilkan sistem proteksi yang tidak bekerja optimal sepanjang umur desainnya. MJR Rubber menyediakan zinc dan aluminium anode untuk berbagai metode pemasangan di kapal dan infrastruktur dermaga, detail produknya bisa dicek di https://mjrubber.co.id.
Saya pernah diminta review metode kerja yang sudah hampir final untuk proyek pemasangan anoda di tiang pancang dermaga yang sudah beroperasi. Metodenya mencantumkan welded anode, tapi pekerjaannya direncanakan dilakukan bawah air oleh penyelam. Tidak ada rencana pengeringan, tidak ada cofferdam, tidak ada persiapan permukaan yang memadai untuk pengelasan bawah air. Waktu saya tanya siapa yang akan mengelas di bawah air dan dengan prosedur apa, suasana di ruangan itu berubah. Metode kerja yang kelihatannya lengkap di atas kertas ternyata tidak mempertimbangkan satu hal paling dasar. Yaitu pengelasan bawah air bukan pekerjaan yang bisa dilakukan sembarang kontraktor dengan sembarang peralatan.
Cara Kerja Keduanya
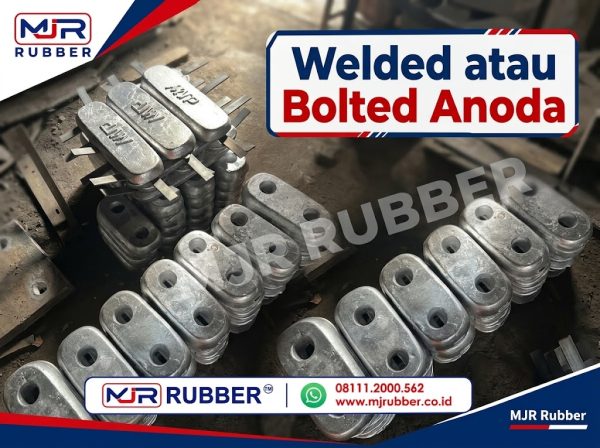 Welded anode dipasang dengan cara mengelas insert baja yang menjadi bagian dari anoda langsung ke permukaan struktur yang dilindungi. Sambungan las ini adalah sambungan metalik langsung yang tahanan listriknya sangat rendah. Memastikan arus perlindungan bisa mengalir dari anoda ke struktur dengan hambatan minimal.
Bolted anode dipasang menggunakan baut yang menembus bracket atau dudukan anoda ke struktur. Sambungan listriknya tergantung pada kualitas kontak metalik antara bracket, baut, dan permukaan struktur. Kalau sambungan ini tidak dibuat dengan benar atau korosi mulai berkembang di titik kontak, tahanan sambungan naik dan efektivitas sistem proteksi turun tanpa ada tanda yang kelihatan dari luar.
Perbedaan ini yang membuat welded anode secara teknis selalu lebih andal dari bolted dalam hal kualitas sambungan listrik. Tapi keandalan sambungan bukan satu-satunya faktor yang menentukan pilihan metode.
Kapan Welded Adalah Pilihan yang Tepat
Welded anode paling tepat untuk tiga situasi. Pertama, struktur baru yang anodanya dipasang sebelum diluncurkan atau sebelum beroperasi, seperti kapal baru di galangan atau jacket platform sebelum instalasi. Persiapan permukaan bisa dilakukan dengan benar, pengelasan bisa dilakukan dalam kondisi kering, dan kualitas las bisa diperiksa sebelum struktur masuk ke air.
Kedua, kapal atau struktur apung yang menjalani docking atau pengeringan. Di kondisi ini, permukaan lambung bisa diakses sepenuhnya, dibersihkan, dan dilas dengan prosedur yang standar. Ini kondisi ideal untuk welded anode karena semua kelebihannya bisa terwujud tanpa kompromi.
Ketiga, struktur tetap yang punya akses pengeringan lokal melalui cofferdam atau metode serupa. Ini lebih jarang dan lebih mahal, tapi kalau kondisi struktur atau persyaratan proyek memang membutuhkan kualitas sambungan welded, investasi untuk pengeringan lokal bisa justified.
Kapan Bolted Adalah Satu-satunya Opsi
Untuk penggantian anoda di struktur yang sudah beroperasi dan tidak bisa dikeringkan, bolted adalah pilihan yang realistis. Tiang pancang dermaga aktif, struktur bawah air yang tidak punya mekanisme pengeringan, atau situasi di mana downtime untuk pengeringan tidak bisa diakomodasi secara operasional, semuanya mengarah ke bolted anode yang bisa dipasang oleh penyelam.
Pengelasan bawah air memang secara teknis bisa dilakukan, tapi membutuhkan prosedur khusus, welder yang tersertifikasi untuk pekerjaan bawah air, dan peralatan yang tidak semua kontraktor punya. Biaya dan kompleksitasnya jauh lebih tinggi dari bolted, dan kualitas lasnya hampir tidak pernah setara dengan pengelasan di kondisi kering. Untuk sebagian besar proyek penggantian anoda di struktur beroperasi, bolted adalah pilihan yang lebih jujur secara teknis dan lebih realistis secara operasional.
Yang Paling Sering Diabaikan di Bolted
Kualitas sambungan listrik di bolted anode sangat tergantung pada persiapan permukaan di titik kontak. Korosi, cat, atau kotoran di antara bracket dan permukaan struktur adalah hambatan listrik yang langsung mengurangi arus yang bisa mengalir.
Penyelam yang memasang bolted anode harus membersihkan permukaan struktur di titik kontak sampai logam bersih sebelum bracket dipasang. Ini yang sering tidak dilakukan dengan benar karena visibilitas bawah air terbatas. Dan tidak ada yang bisa mengawasi kualitas pekerjaan secara langsung dari atas.
Pasta konduktif antara bracket dan permukaan struktur adalah solusi yang banyak dipakai untuk memastikan kontak listrik yang baik meski persiapan permukaannya tidak sempurna. Tapi ini juga sering tidak masuk dalam spesifikasi atau metode kerja yang ditulis terburu-buru.
Baut dan Material Dudukan
Untuk baut yang dipakai untuk bolted anode harus dari material yang tidak akan jadi anoda dadakan untuk struktur yang dilindungi. Baut baja biasa di lingkungan laut akan korosi lebih cepat dari anodanya sendiri dan sambungan bisa lepas sebelum anoda habis.
Stainless steel grade tertentu atau titanium adalah material baut yang umum dipakai, tapi pilihannya harus mempertimbangkan potensi galvanik antara material baut, bracket, anoda, dan struktur yang dilindungi. Kombinasi yang salah bisa menciptakan sel galvanik lokal yang justru mempercepat korosi di titik sambungan.
Ini detail yang kelihatannya kecil tapi dampaknya ke umur pakai sistem cukup besar. Dan hampir tidak pernah dibahas dalam proses pengadaan yang terburu-buru.
Yang Harus Ada di Metode Kerja
Metode kerja untuk pemasangan anoda, welded maupun bolted, harus mencantumkan prosedur persiapan permukaan secara spesifik, bukan hanya disebutkan “bersihkan permukaan sebelum pemasangan”. Standar kebersihan permukaan untuk pengelasan dan untuk pemasangan bolted berbeda dan keduanya punya standar teknis yang bisa dirujuk.
Untuk welded, prosedur pengelasan harus mencantumkan spesifikasi elektroda, parameter las, dan kriteria inspeksi hasil las. Untuk bolted, prosedur harus mencantumkan torsi pengencangan baut, material baut yang dipakai, dan apakah ada pasta konduktif atau sealant yang harus diaplikasikan di titik kontak.
Metode kerja yang tidak mencantumkan detail ini bukan metode kerja yang lengkap, meski halamannya sudah banyak dan formatnya sudah rapi.
Satu Hal yang Berlaku untuk Keduanya
Dokumentasi pemasangan. Setiap anoda yang dipasang harus tercatat posisinya, massa awalnya, tanggal pemasangan, dan metode yang dipakai. Tanpa dokumentasi ini, inspeksi berikutnya tidak punya baseline untuk dibandingkan dan estimasi laju konsumsi tidak bisa dihitung dengan akurat.
Ini yang hampir selalu tidak ada di proyek yang dikerjakan terburu-buru, dan yang hampir selalu jadi masalah waktu ada pertanyaan tentang kondisi sistem tiga tahun kemudian.
Kalau Anda sedang menyusun metode kerja untuk pemasangan anoda dan butuh referensi produk yang tersedia dalam konfigurasi welded maupun bolted sesuai kondisi aktual di lapangan, MJR Rubber layak dihubungi sebelum metode kerjanya final. Detail produk lengkapnya ada di https://mjrubber.co.id atau bisa langsung konsultasi via WhatsApp 081112000562.